Материалы и подготовка исходных заготовок
Выбор древесины и подготовка заготовок определяют стабильность и внешний вид конструкции. Для мебели в итальянском стиле чаще применяют породы с выраженной текстурой: дуб, орех, клен и махагони — породы различаются плотностью (от 500 до 800 кг/м³), направлением волокон и склонностью к усадке. Контроль влажности древесины перед обработкой — ключевой параметр; для внутренних фасадов и корпусных деталей нормативно ориентируются на диапазон 6–8% влажности. Геометрическая стабильность достигается сортировкой по крену, наличию трещин и сучков и выдержкой при контролируемых условиях. Подробно о том, как рождается безупречная итальянская мебель, можно узнать, прочитав статью https://tipdoma.com/2026/06/kak-rozhdaetsya-bezuprechnaya-italyanskaya-mebel/.
Выбор породы массива и требования к влажности
Порода выбирается по сочетанию плотности, рисунка и стойкости к деформации. Древесина высокой плотности дает меньшую подверженность механическим повреждениям, но более чувствительна к изменению влажности. Для сохранения геометрии применяют выдержку не менее 2–6 недель в цехе при относительной влажности 40–60% и температуре 18–22 °C; при необходимости используются стабилизирующие прокладки и клееные заготовки.
Типы шпона, раскрой и подготовка к приклейке
Шпон поставляется толщиной 0,3–1,5 мм и различается по способу раскроя: слайс, ротация, квилт. Направление рисунка согласуется с направлением волокон основания. Подготовка включает проверку на трещины, выравнивание на калибровочной рейке и кондиционирование. Основа — МДФ, фанера или клееный массив — должна иметь геометрическую точность и влажность, близкую к шпону, чтобы минимизировать напряжения после приклейки.
Основные технологические этапы производства
Технология включает сборку каркаса, подготовку оснований, приклейку шпона, фрезеровку кромок и отделочные операции. Каждая стадия контролируется измерительными приборами и режимами работы, чтобы предотвратить коробление и расслоение.
Сборка каркаса и подготовка оснований под отделку
Каркас собирают с учётом направления волокон массивных элементов и шага крепежа для снижения локальных напряжений. Основания под шпон шлифуют широкополосными шлифмашинами до равномерной шероховатости Ra, следя за параллельностью поверхностей и допусками ±0,5 мм на фасад. Для МДФ необходима фрезерная зачистка торцов и нанесение грунта на пористые места.
Процедуры приклейки шпона и фрезерной обработки кромок
Шпон приклеивают с учётом направления волокон и совместимости клея с финишным покрытием. Для равномерного прижатия применяется вакуумный пресс с разрежением 0,8–0,95 бар или роликовые прессы; время прессования для холодных клеёв составляет 20–60 минут, для горячих режимов — от 5 до 20 минут при температуре 40–60 °C. После приклейки кромки фрезеруются и доводятся на станках с регулировкой радиуса до требуемого профиля.
Технологии получения глянцевых покрытий
Глянцевый финиш достигается многоступенчатым нанесением, шлифовкой и полировкой с контролем толщины пленки и стойкости слоя.
Грунтование, выравнивание и межслойная шлифовка
Грунты применяются для выравнивания впитываемости и обеспечения адгезии; на водной основе или уретановые грунты наносятся в 1–3 слоя с межслойной шлифовкой. Межслойная шлифовка выполняется абразивом 320–600 грит для удаления неровностей и создания ключевой шероховатости, влияющей на адгезию последующих слоев. Измерение толщины слоя проводится в микрометрах; контролируемая толщина сухой пленки для полной отделки обычно составляет 100–300 µm.
Нанесение лака, сушка и полировка до высокого блеска
Финишные лаки — полиэфирные, уретановые или водно-дисперсионные — наносятся пульверизаторами в 6–10 слоёв с промежуточной сушкой. Время межслойной сушки у водных систем обычно 20–60 минут, полное отверждение 24–72 часа в зависимости от температуры и влажности. Полировка включает сначала шлифовку 800–1200 грит, затем полировальные пасты и фласьёровку до 2000–3000 грит, что даёт высокий блеск, измеряемый в GU при 60°.
Маркетри и инкрустация: приёмы и подводные камни
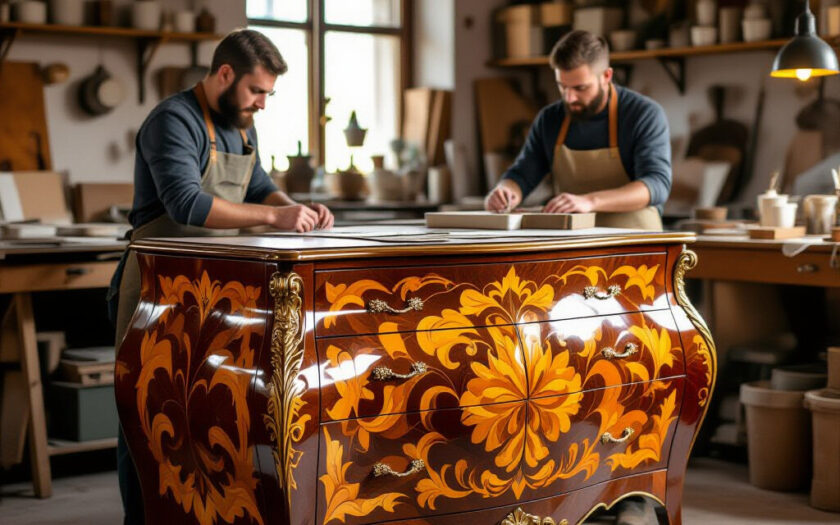
Маркетри формируется из множества мелких элементов шпона, подогнанных по рисунку, с требованием точной подгонки швов и однородности толщи.
Ручная раскладка и резка элементов маркетри
Ручная техника предполагает раскрой скальпелем и подгонку на столе с шаблоном; элементы фиксируются временным клеем и окончательно приклеиваются в вакуумных перекладках. Критичные моменты — контроль направления волокон и совместимость тонов, а также минимальная ширина шва для сохранения рисунка.
Использование ЧПУ для точных композиций и сопряжение швов
ЧПУ-фрезеры обеспечивают повторяемость и точность резки до 0,1 мм, что упрощает сопряжение сложных узоров. После фрезеровки элементы подгоняют на сборочной плитe и фиксируют с помощью клеевых систем, адаптированных к вакуумной технологии, чтобы исключить микропустоты и расслаивание.
Патина: составы и способы нанесения
Патина — приём тонирования, подчёркивающий рельеф и контур резьбы; выбор состава зависит от типа лака и желаемого эффекта.
Подготовка поверхности и выбор подходящего состава патины
Поверхность под патину шлифуют до мелкой зернистости и, при необходимости, прогрунтовывают. Составы бывают восковые, масляные и водные; восковые фиксируются механической полировкой и дают матовый эффект, масляные проникают в поры и устойчивают цвет, водные составы совместимы с последующим лакированием. Перед нанесением проверяют совместимость пигмента с финишным лаком на тестовом образце.
Техники нанесения на плоские и рельефные детали и фиксация
На плоских поверхностях патина наносится протиранием или распылением с последующим удалением лишнего состава. На рельефных деталях применяют кисть и губку, вытирая излишки в углублениях для акцентирования контура. Фиксация достигается защитным слоем лака или воска; при лакировании патину запечатывают тонким слоем совместимого лака, избегая мутности и потери блеска.
Оборудование, контроль качества и типичные дефекты
Оборудование и измерительные приборы обеспечивают соблюдение режимов и стандартов покрытия и геометрии.
Ключевые машины, измерительные приборы и режимы работы
Ключевое оборудование: ЧПУ-фрезеры, вакуумные прессы, широкополосные шлифовальные машины, распылительные кабины и полировальные системы. Контроль ведётся влагомерами, толщиномерами покрытия (µm), глоссиметрами (GU) и калиброванными штангенциркулями. Режимы прессования и сушки фиксируются в технологических картах для воспроизводимости.
Выявление дефектов (пузырение, расслоение, потеря блеска) и методы исправления
Пузырение и расслоение возникают из-за несоответствия влажности, плохой адгезии или газообразования под слоем; исправление включает удаление дефектного участка, повторную зачистку, контроль адгезива и повторное нанесение. Потеря блеска устраняется шлифовкой и полировкой; глубокие царапины требуют локальной шпатлёвки, лакировки и доводки до уровня окружающего покрытия.
Уход, реставрация и рекомендации по эксплуатации
Правильная эксплуатация продлевает срок службы глянцевых и патинированных поверхностей.
Ежедневный уход и совместимость чистящих средств
Ежедневно достаточно мягкой сухой либо слегка влажной микрофибры. Агрессивные растворители и абразивы не применяются. Рекомендуемый режим микроклимата для минимизации деформаций: относительная влажность 40–60% и температура 18–25 °C.
Локальная реставрация царапин, патинирование и повторное лакирование
Мелкие царапины заполняют мастиками или реставрационными карандашами по цвету, затем полируют пастой. При повреждении патины выполняют точечное нанесение тонирующих составов с последующей фиксацией воском или тонким слоем лака. При восстановлении глянца выполняют локальную шлифовку 1000–3000 грит и поэтапную лакировку с межслойной полировкой.