Принцип действия и основные типы лазеров для резки
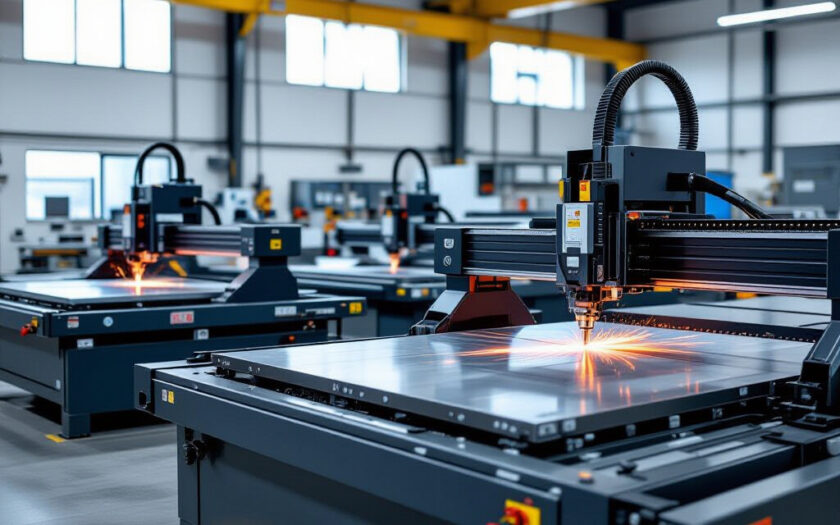
Лазерная резка основана на локальном нагреве и испарении или окислении материала с помощью узконаправленного оптического пучка. Энергия концентрируется в рабочей точке через фокусирующую оптику; ширина пропила определяется диаметром пятна и термическими эффектами, глубина — мощностью и скоростью перемещения. Три основных технологических семейства — CO2, волоконные (fiber) и дисковые (disk) лазеры — различаются длиной волны, способом генерации и оптикой: CO2 излучают на 10,6 мкм, волоконные — около 1,06 мкм, дисковые — около 1,03 мкм. Стандарт безопасности по лазерам — IEC 60825-1; промышленные установки для резки обычно относятся к классу 4.
Дополнительная техническая информация и сопутствующие материалы доступны в специализированных источниках и нормативных документах, в том числе в https://metalhandling.ru/kak-vybrat-stanok-lazernoj-rezki-prakticheskoe-rukovodstvo-dlya-teh-kto-ne-hochet-pereplachivat-za-oshibki/.
Отличия волновых длин и их влияние на материалы
Длина волны определяет поглощение и отражение в материале. Инфракрасный диапазон 10,6 мкм (CO2) лучше поглощается неметаллическими и органическими материалами, что способствует резу пластиков и композитов. Длины около 1,0–1,1 мкм (fiber, disk) обеспечивают более высокую поглощаемость в металлах, но отражающая способность меди и латуни остаётся высокой, что требует специфических режимов. Теоретический параметр качества пучка M2 имеет минимальную границу 1,0; значения близкие к 1,0 уменьшают размер фокусного пятна и минимизируют тепловую зону.
Сравнение fiber, CO2 и disk по применимости
Fiber: компактная доставка излучения по волокну, высокие коэффициенты электросветовой эффективности, длина волны ≈1,06 мкм, типичные мощности 1–12 кВт в промышленной практике. CO2: длина волны 10,6 мкм, предпочтение для неметаллов и толстых полимеров, требует оптики и систему доставки газовыми или механическими элементами. Disk: низкие тепловые искажения активного элемента, стабильность пучка, длина волны чуть ниже 1,06 мкм, применяется при высоких пиковых мощностях и при требовании высокой повторяемости. Тип лазера определяет совместимость с отражающими металлами и неметаллическими материалами.
Как сопоставить мощность и толщину реза
Мощность лазера прямо влияет на максимальную толщину и скорость резки. В промышленной практике условные классы мощности — 1 кВт, 3 кВт, 6 кВт и выше — используются для оценки производительности: более высокая мощность повышает допустимую толщину и скорость при неизменном качестве кромки. При этом увеличение мощности повышает тепловое воздействие и требует адаптации оптических и газовых режимов.
Правила подбора мощности под материал и толщину
Подбор основывается на характеристиках материала (теплопроводность, тепловая емкость, отражательная способность) и требуемой толщине. Для тонколистовой обработки небольших толщин предпочтительнее лазер с низкой или средней мощностью и высоким качеством пучка (M2≈1–1,5) для минимального пропила. Для толстолистовой резки выбор смещается в сторону большей мощности и использования активных ассист-газов (кислорода для углеродистой стали). Ориентировочные сектора мощностей: низкие (<1,5 кВт) — тонкий лист и точные детали; средние (1,5–4 кВт) — универсальная обработка; высокие (>4 кВт) — толстые пластины и высокая пропускная способность.
Практические примеры расчёта рабочих режимов
Расчёт режимов выполняется через баланс энергии: требуемая энергия на единицу длины реза определяется теплоёмкостью и энтальпией плавления/испарения материала, а скорость резки выбирается так, чтобы подаваемая мощность покрывала эти потери с запасом на оптические и газовые потери. В инженерной практике используют экспериментальные таблицы для конкретной комбинации лазера, фокусного объектива и сопла; типичные значения фокусных расстояний — 50 мм, 100 мм, 200 мм — влияют на глубину реза и минимальную ширину пропила.
Параметры, влияющие на качество кромки
Качество кромки определяется сочетанием оптических параметров, газовой технологии и кинематических характеристик. Тонкий и точный пропил требует малого диаметра пятна, стабильного фокуса и малых термических зон.
Роль фокусировки, сопла и качества пучка
Фокусное расстояние и положение фокуса относительно поверхности задают форму термической области; автофокус-приборы повышают повторяемость при смене толщин. Сопло определяет подачу и направление ассист-газа, а также геометрию потока; диаметр сопла и расстояние до поверхности влияют на ширину термической зоны. Параметр M2 прямо масштабирует минимальный размер пятна: при увеличении M2 площадь пятна возрастает примерно пропорционально M2, что снижает точность и увеличивает тепловую деформацию.
Влияние ассист-газов и давления на кромку
Кислород ускоряет резку углеродистой стали за счёт экзотермической реакции, но даёт окисленную кромку; азот обеспечивает бескислородную резку и зеркальную кромку на нержавеющей стали при чистоте газа на уровне 99,9–99,999%. Давление и чистота газа подбираются с учётом толщины и сопла: более высокое давление повышает скорость и продувку шлака, но может ухудшать устойчивость дуги в тонких режимах.
Инфраструктура, эксплуатация и безопасность
Инфраструктурные требования включают электроснабжение, систему охлаждения и вытяжку. Надёжность и безопасность зависят от соответствия монтажа техническим нормам и наличия защитных устройств, соответствующих стандартам.
Требования к вентиляции, охлаждению и электроснабжению
Оборудование обычно подключается к трёхфазной сети 400 В; потребляемая мощность зависит от суммарной мощности лазера и вспомогательных систем. Для тепловой стабилизации активного элемента используют жидкостные или воздушные холодильные установки; для лазеров средней и высокой мощности рекомендуются чиллеры с запасом по теплоотводу. Вытяжка и фильтрация обязаны удалять аэрозоли и летучие продукты; в системах фильтрации применяют ступени механической очистки (HEPA) и адсорбционные фильтры (активированный уголь) для органических соединений.
Нормативы, класс лазера и обязательные защитные меры
Соответствие IEC 60825-1 определяет требования по экранированию, блокировкам и маркировке. Для класса 4 необходимы защитные ограждения, аварийная остановка, замки и ключевые выключатели, а также организация зоны с контролем доступа и использованием средств индивидуальной защиты для обслуживающего персонала.
Обслуживание, диагностика и интеграция в производство
Обслуживание и диагностика оптики, механики и системы подачи напрямую влияют на повторяемость и длительность непрерывной работы. План технического обслуживания должен учитывать интервалы проверки оптики, состояния сопел и параметров охлаждения.
Регламентные работы и контроль состояния оптики
Регулярная проверка защиты оптики и чистоты линз/зеркал предотвращает потерю мощности и дефекты кромки. Типичные операции включают очистку защитных стекол, проверку выравнивания пучка и замену сопел; интервалы зависят от режима и могут измеряться в часах наработки и в циклах смены материала. Диагностика должна фиксировать параметры M2, выходную мощность и свидетельства отражённого света.
Интеграция ЧПУ и ПО для автоматизации процессов
Система подачи и контроллер ЧПУ определяют точность позиционирования и производительность. Интерфейсы с CAM/CAD позволяют предварительно рассчитывать траектории и оптимизировать скорость подачи. Важны повторяемость шага при позиционировании, синхронизация осей и возможность удалённого мониторинга параметров процесса для серийного производства.