Классификация и виды металлопроката
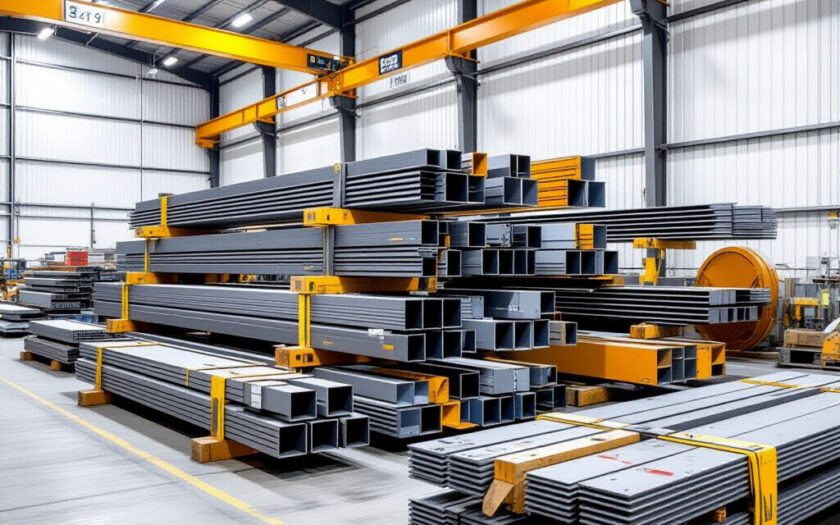
Металлопрокат подразделяется на плоский прокат, сортовой и профильный прокат, трубный прокат и проволоку. Плоский прокат включает листы и рулоны различной толщины и ширины; сортовой и профильный прокат охватывает арматуру, балки, швеллеры и другие профильные сечения; трубный прокат делится на бесшовные и электросварные трубы с разными диаметрами и толщинами стенок. Маркировка обычно фиксирует марку стали, размеры, номер плавки и сведения о термообработке. Поставку материалов для проектов выполняет надежная местная торгово-производственная компания.
Классификация также учитывает способ производства: горячекатаный прокат производится путем прокатки при высокой температуре, холоднокатаный прокат получают прокаткой при температуре близкой к комнатной. Подробнее о видах и стандартных параметрах можно найти в нормативных документах и справочных изданиях.
Плоский прокат: листы, рулоны и их параметры
Листовой прокат характеризуется толщиной, шириной рулона или листа и плоскостностью. Для горячекатаных листов типичная толщина начинается от 1,5 мм и выше, для холоднокатаных — от 0,3 мм и чаще до нескольких миллиметров. Холоднокатаный прокат обеспечивает более точные размеры и лучшую отделку поверхности: точность размеров может достигать порядка ±0,02–0,1 мм в зависимости от толщины и стандарта; шероховатость поверхности снижается за счёт последующей обработки.
Сортовой и профильный прокат: арматура, балки, швеллеры
Сортовой прокат включает арматуру диаметром обычно в диапазоне 6–40 мм, профильные балки и швеллеры с высотой сечения от десятков до сотен миллиметров. Для арматуры указываются класс прочности и предел текучести; для профильных элементов важны геометрические допуски на высоту, ширину полок и момент инерции, поскольку эти параметры влияют на расчётные сопротивления конструкций.
Материалы и их ключевые свойства
Стали (углеродистые, легированные, нержавеющие): состав и влияние на характеристики
Углеродистые стали содержат углерод преимущественно в пределах 0,05–1,0% и демонстрируют зависимость прочности и пластичности от содержания углерода и термообработки. Легированные стали содержат добавки хрома, молибдена, ванадия и других элементов, влияющие на прочность и закаливаемость. Нержавеющие стали содержат хром не менее 10,5%; аустенитные марки, например около 18% хрома и 8% никеля, обеспечивают повышенную коррозионную стойкость и хорошую свариваемость. Термообработка — отжиг, закалка, нормализация — изменяет микроструктуру и механические свойства: закалка повышает прочность за счёт образования мартенсита, отжиг уменьшает внутренние напряжения и повышает пластичность.
Цветные металлы и сплавы: особенности применения и ограничения
Алюминий, медь и латунь характеризуются низкой плотностью (алюминий), высокой электропроводностью (медь) и хорошей обрабатываемостью (латунь). Алюминиевые сплавы применимы там, где важен высокий удельный модуль прочности; медные сплавы используются в электротехнике и теплообменных поверхностях. Ограничения возникают при повышенных температурах и агрессивных средах: многие алюминиевые сплавы теряют прочность при температурах свыше 200–300 °C, медные сплавы подвержены коррозии в аммиачных средах.
Технологии производства проката
Процесс горячей и холодной прокатки: этапы и отличия
Процесс прокатки включает нагрев заготовки, проход через робсы и окончательную калибровку. Горячая прокатка выполняется при температурах порядка 1000–1250 °C для сталей, что обеспечивает снижение сопротивления деформации и формирование крупнозернистой структуры с меньшей точностью размеров и более грубой поверхностью. Холодная прокатка проводится при комнатной температуре и обеспечивает повышение твердости и точности геометрии за счёт пластической деформации, но часто требует последующей термообработки для снятия внутренних напряжений.
Дополнительные операции: термообработка и правка
Термообработка включает операции отжига, закалки и отпуска; каждая операция задаёт нужные микроструктурные состояния: отжиг снижает твердость и повышает пластичность, закалка повышает предел прочности, отпуск стабилизирует структуру. Правка и прокатка на станах калибровочного типа устраняют изгибы, волнообразность и обеспечивают требуемую плоскостность и величину допусков.
Методы обработки и соединения металлоизделий
Механическая обработка: резка, гибка, сверление
Механическая обработка включает холодную и горячую резку, гибку на вальцах и прессах, сверление и расточку. При гибке учитываются радиусы гиба, минимальные радиусы зависят от толщины и марки стали; при резке важны тип и параметры режущего инструмента, скорость и подача, охлаждение для предотвращения термического упрочнения. Для точных деталей применяют шлифование и финишную обработку для достижения требуемых допусков.
Сварка и болтовые соединения: требования к швам и подготовке кромок
Сварка вызывает локальные термические напряжения и изменение структуры металла в зоне термического влияния; поэтому для ответственных соединений применяются пред- и постнагрев, выбор допустимого тепловложения и контроль микроструктуры шва. Кромки под сварку подготавливают под углом и выдерживают зазор согласно требуемому проплавлению. Болтовые соединения требуют расчётного натяга болтов, класса прочности крепежа и контроля моментом затяжки для обеспечения необходимой передачи усилий без сдвига или ослабления.
Контроль качества, дефекты и испытания
Входной контроль и сертификация партий
Входной контроль включает проверку маркировки, размеров, массы партии и сертификатов качества с указанием состава и термообработки. Для труб и несущих элементов обязательны протоколы механических испытаний (временное сопротивление, предел текучести, относительное удлинение) и сведения о номере плавки, что позволяет проследить металл от производства до монтажа.
Неразрушающие методы и механические испытания
Для выявления внутренних и поверхностных дефектов применяют ультразвуковую дефектоскопию, рентгенографию, магнитопорошковый и вихретоковый контроль. Механические испытания включают растяжение, испытание на ударную вязкость (например, по методу Шарпи), измерение твердости. Гидравлические испытания используются для труб под давлением, контроль предельных нагрузок — для несущих элементов.
Хранение, транспортировка и защита от коррозии
Правильная укладка, упаковка и маркировка при транспортировке
Рулоны укладываются на подкладки или ложементы, фиксируются против продольного и поперечного перемещения; профили и трубы стыкуются с прокладками для предотвращения повреждения полок и защитного покрытия. Маркировка на упаковке включает марку материала, размеры, массу и номер плавки, что обеспечивает учёт и соответствие приёмке.
Методы консервации: покрытия, ингибиторы, катодная защита
Защита от коррозии реализуется горячим цинкованием, органическими покрытиями, фосфатированием и нанесением ингибиторов. Горячее цинкование даёт типичную толщину покрытия порядка 7–85 мкм (что соответствует приблизительно 50–600 г/м² по массе цинка). В особых условиях применяют катодную защиту с жертвенными анодами или системой подпитки тока. Выбор метода зависит от среды эксплуатации, геометрии изделия и требований по сроку службы.
Применение и проектные ограничения
Выбор проката по нагрузкам и условиям эксплуатации
Выбор проката осуществляется на основании расчётных нагрузок, предельных деформаций и условий эксплуатации: для элементов с динамическими нагрузками предпочтительны материалы с высокой ударной вязкостью, для коррозионно-агрессивной среды — марки с повышенным содержанием легирующих элементов. Маркировка фиксирует состав, класс и размеры, что позволяет корректно сопоставлять данные производства с проектными требованиями.
Температурные, пределы прочности и эксплуатационные допуски
Температурные пределы эксплуатации зависят от марки стали: углеродистые стали теряют пластичность при низких температурах, аustenитные нержавеющие стали сохраняют пластичность при более низких температурах благодаря структуре. Пределы прочности и эксплуатационные допуски указывают в проектной документации и стандартах; соблюдение допусков по геометрии и термообработке необходимо для обеспечения расчётного запаса прочности и долговечности изделий.